锂电池与镍片焊接工艺全解析 从原理到实战案例
引言
在锂电池 pack 组装过程中,电芯极耳与镍片的连接是决定电池组内阻、发热乃至安全性的关键工序。无论是 18650、21700 圆柱电芯,还是软包、方形铝壳电芯,都绕不开与镍片(或镍带)的焊接。本文将从焊接原理、常用工艺、典型问题出发,结合具体案例,剖析锂电池与镍片焊接的核心要点。
一、为什么选择镍片?
镍片在锂电池 pack 中主要扮演导电连接与机械支撑的双重角色。其优势包括:
- 导电性良好:镍的电阻率约为 6.84×10⁻⁸ Ω·m,虽略高于铜,但足以满足大多数放电倍率要求。
- 抗氧化与耐腐蚀:表面易形成致密氧化膜,在常规环境下稳定。
- 焊接兼容性:与电芯极耳(镍/铝/铜)及焊锡均有较好的冶金结合能力。
- 成本适中:相比纯镍带,镀镍钢带因成本更低,在低倍率场景中被大量使用。
常用规格:纯镍带(Ni200/Ni201)厚度 0.1~0.3 mm,镀镍钢带厚度 0.1~0.2 mm。
二、主流焊接工艺对比
1. 电阻焊(点焊)
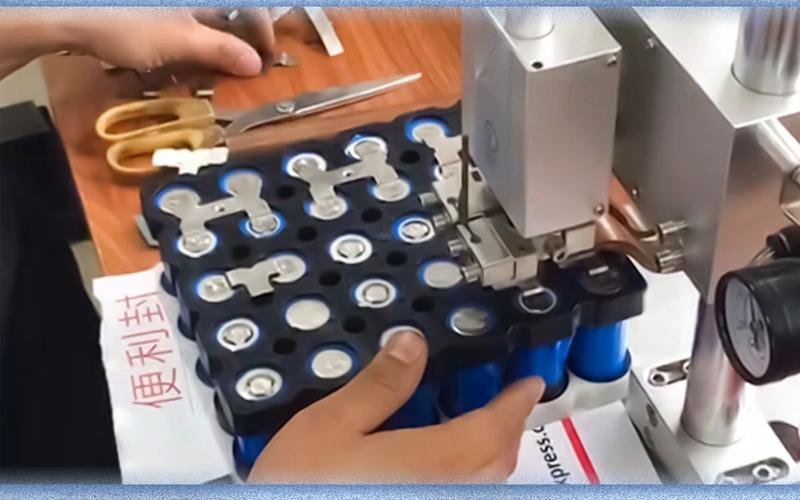
电阻焊是圆柱电芯与镍片焊接的首选,利用电极压力与电流产生的焦耳热使接触面熔化形成焊点。
- 设备:交流点焊机、储能点焊机、逆变直流点焊机。
- 优势:热影响区小、速度快、无需填充材料。
- 局限:对镀镍钢带与纯镍带参数敏感,焊点强度波动大,难以无损检测。
2. 超声波焊接
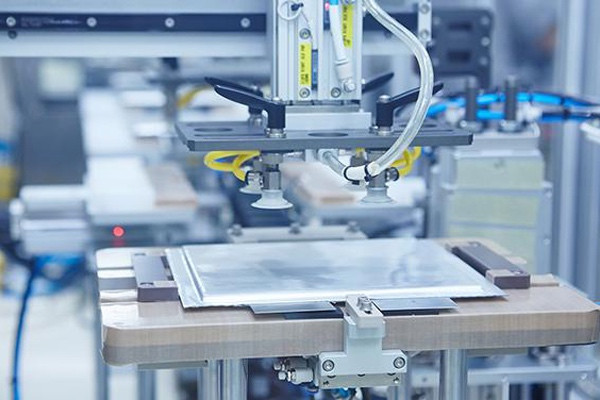
通过高频振动使镍片与极耳摩擦生热并发生固态冶金结合。
- 适用:软包电池极耳与镍片、多层镍带叠焊。
- 优势:无熔化、低温、可焊异种材料(如镍-铝)。
- 局限:设备投资高,焊头磨损需定期更换。
3. 激光焊接
高能激光束使镍片与极耳局部熔化,形成熔池后凝固。
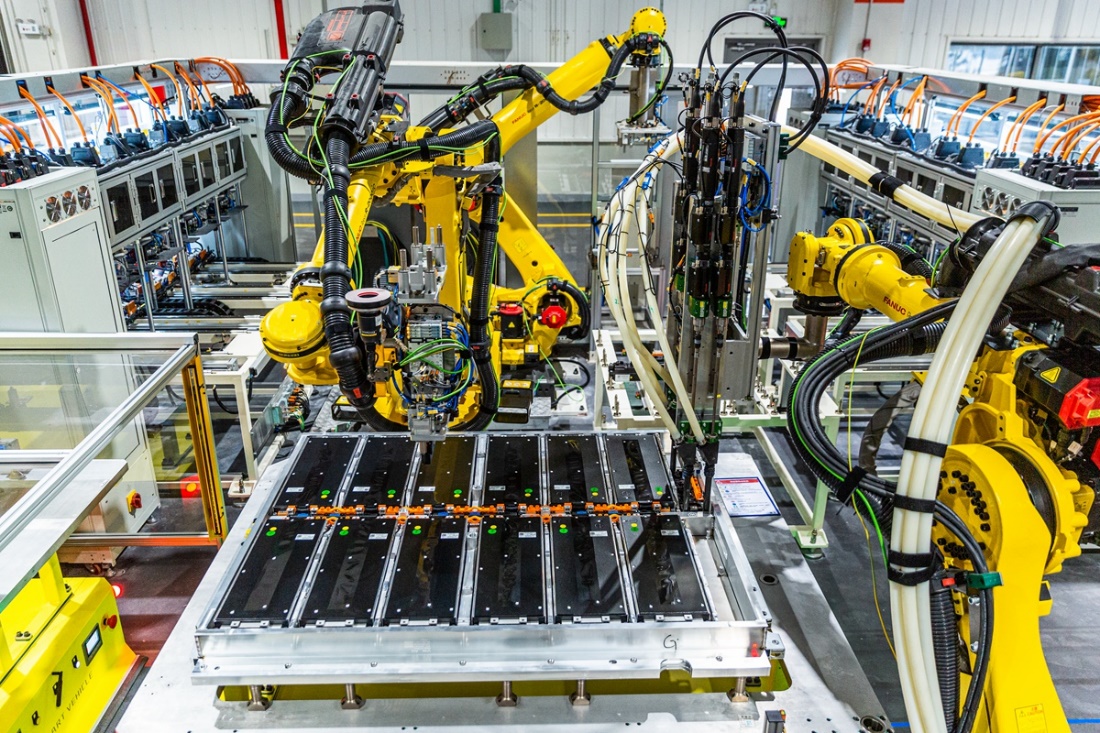
- 适用:方形铝壳、大圆柱电芯的汇流排连接。
- 优势:精度高、非接触、易自动化。
- 局限:对材料表面清洁度要求极高,易产生气孔与裂纹。
| 工艺 | 热输入 | 适用场景 | 焊点电阻 | 设备成本 |
|------|--------|----------|----------|----------|
| 电阻焊 | 低 | 圆柱电芯串并联 | 低 | 低 |
| 超声波焊 | 极低 | 软包/多层极耳 | 极低 | 高 |
| 激光焊 | 中高 | 方形/大圆柱汇流排 | 低 | 高 |
三、焊接质量的影响因素
- 材料表面状态:氧化层、油污、镀层厚度直接影响接触电阻与焊点一致性。焊接前需用酒精或等离子清洗。
- 电极压力:压力不足导致接触电阻大、飞溅;压力过大则压碎电芯内部结构。
- 焊接能量:电流、时间、功率的匹配决定熔核尺寸。典型值:纯镍带 0.15 mm + 0.2 mm 镀镍钢,点焊电流 1.5~2.5 kA,时间 2~5 ms。
- 焊头形状与材质:锥形或球形电极头适用于不同镍带宽度,通常采用钨铜或氧化铝铜。
四、实战案例:1865 0电芯 3S2P 电池组
案例背景
某电动工具电池包采用 6 节 18650 电芯,3 串 2 并(3S2P),设计放电倍率 10C,连续电流 15 A。镍片选用 0.15 mm 纯镍带,电芯为三元(NCM)正极,极耳为镍镀层。
焊接过程
- 设备:逆变直流点焊机,配脚踏式焊接头。
- 参数:焊接电流 2.2 kA,焊接时间 3 ms,电极压力 20 N。
- 步骤:电芯定位→镍片预压→点焊双焊点(间距 3 mm)→拉力测试。
问题与解决方案
问题 1:虚焊
表现:拉力测试不足 15 N,焊点发黑。
- 原因:镍带表面有氧化层,电极头磨损。
- 解决:改用等离子清洗,更换电极头,电流提升至 2.5 kA。
问题 2:炸火(飞溅)
表现:焊点周围出现小孔与毛刺,电芯顶部有烧蚀迹。
- 原因:电极压力不足且电流过大。
- 解决:将压力增大到 25 N,电流降至 2 kA,时间增加到 4 ms。
最终结果
焊点拉力均值达到 28 N,过流温升实测:15 A 放电时焊点温升 < 8℃(环境 25℃),满足设计要求。通过 500 次充放电循环后,内阻增加 < 5%。
五、常见缺陷与检验方法
| 缺陷类型 | 现象 | 可能原因 | 改进措施 |
|----------|------|----------|----------|
| 虚焊 | 拉力低、电阻大 | 电流小、压力不足、表面脏 | 清洗、提电流压 |
| 过焊 | 电芯变形、漏液 | 电流大、时间长 | 降低能量、增加预压 |
| 飞溅 | 表面毛刺、短路风险 | 压力小、电流大 | 调整电极材料、参数优化 |
| 焊穿 | 电芯壳体破损 | 能量过高 | 减少电流/使用缓冲层 |
检验方法:
- 破坏性拉力测试查看焊点直径一致定性。
- 显微镜检查外观与压痕深度。
- 光学超声波检测(可选)
- 实时监测动力电池焊接的内阻。
六、未来趋势
- 激光 + 视觉: 使用 CCD 定位与熔池动态监测, 实现零缺陷焊接.
- 脉冲超声焊: 降低损伤, 扩展至 0.005mm 超薄镍带.
# 可维护. ## 结论
锂电池与镍片焊接看似简单,实则对参数、材料、清洁度都极为敏感。只有金相组织与电接触物协同达标,才能实现可靠安全的 Pack 方案。